Artykuł sponsorowany
Jak zamocowanie detalu zmienia tolerancję i gładkość w precyzyjnym frezowaniu
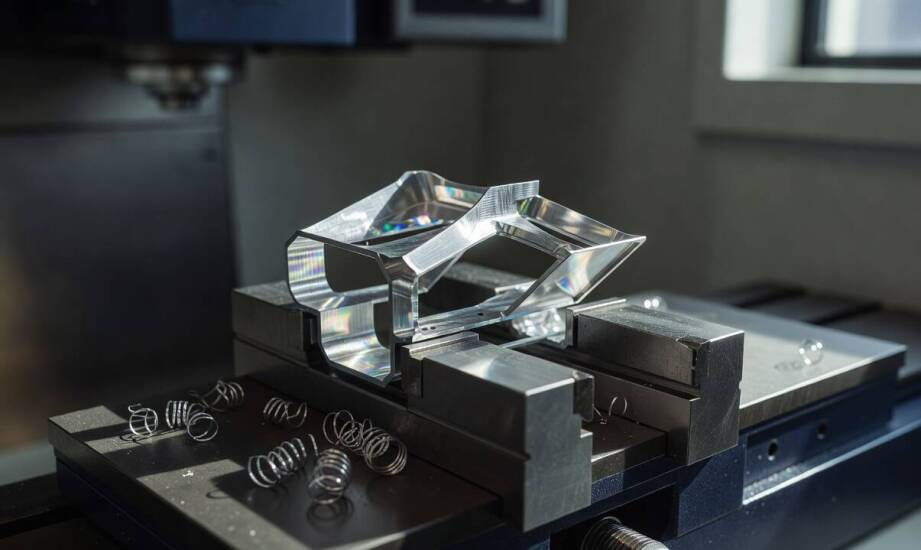
W procesach obróbczych często dochodzi do sytuacji, w której precyzyjnie wykonana część po zdjęciu z maszyny niespodziewanie traci swoje parametry. Udokumentowanym przypadkiem z branży lotniczej jest obróbka tytanowych obudów turbin o grubości ścianki zaledwie 1,8 milimetra. Zdarza się, że po zwolnieniu z uchwytu taki detal ulega natychmiastowej deformacji, a jego owalność przekracza rygorystyczną tolerancję, osiągając odchylenia rzędu 0,12 milimetra zamiast wymaganych 0,02 milimetra. Wynika to z prostej zależności fizycznej. Ukryte naprężenia resztkowe wprowadzone przez układ mocujący równoważą się z siłami skrawania tylko w trakcie pracy wrzeciona. Ujawniają się one natychmiast po zdjęciu elementu ze stołu roboczego maszyny. Taki efekt sprężynowania materiału stanowi jedno z największych wyzwań produkcyjnych. Dlatego profesjonalnie realizowane frezowanie cnc opiera się na dogłębnej analizie kinematyki punktów podparcia. Konstruktorzy muszą przewidzieć, jak materiał zachowa się pod obciążeniem. Gotowy detal utrzymuje wtedy założoną geometrię po zakończeniu cyklu.
Kinematyka mocowania i rozkład sił na cienkich ściankach
Podstawowa zasada 3-2-1 lokalizacji detalu wymaga wyznaczenia trzech punktów na płaszczyźnie podstawowej, dwóch na płaszczyźnie wtórnej oraz jednego na płaszczyźnie trzeciej. Taki układ skutecznie ogranicza wszystkie sześć stopni swobody bryły sztywnej w przestrzeni roboczej obrabiarki. Obróbka cienkościennych elementów zmusza technologów do modyfikacji tego klasycznego podejścia. Dodatkowe podpory usztywniające są niezbędne, lecz nie mogą one nadmiernie definiować pozycji detalu w przestrzeni. Przeszacowanie liczby stałych punktów bazowych prowadzi do zjawiska nadokreślenia bazy. Prawidłowo zaprojektowany proces zakłada, że minimalna siła docisku zapobiega lokalnym deformacjom cienkich ścianek. Pozwala to materiałowi naturalnie poddawać się drobnym odkształceniom termicznym. Zbyt agresywny nacisk szczęk kumuluje energię sprężystą. Uwalnia się ona w postaci wygięcia zaraz po otwarciu imadła. Liczba punktów kontaktu i ich racjonalne rozmieszczenie bezpośrednio determinują ugięcie ścianki pod naciskiem obracającego się frezu.
Wybór konkretnej metody chwytu zależy od sztywności samego materiału. Szczęki miękkie świetnie rozkładają nacisk na znacznie większą powierzchnię zewnętrzną. Chronią one delikatne gabaryty przed odgnieceniami, lecz wymagają każdorazowego przetoczenia lub przefrezowania pod konkretny obrys. Z kolei podparcie próżniowe działa na zupełnie innej zasadzie fizycznej. Równomiernie rozkłada ono siłę ssącą na całej płaskiej podstawie elementu roboczego. Ten system całkowicie eliminuje szkodliwe naprężenia punktowe i poprawia ogólną stabilność wymiarową bryły. Jednocześnie przyssawki gwarantują narzędziu swobodny dostęp do wszystkich zewnętrznych krawędzi bloku materiału. Każda z wymienionych technologii determinuje ostateczną tolerancję kształtu i gładkość powierzchni uzyskaną po przejściu głowicy.
Ewolucja uchwytów między obróbką zgrubną a wykańczającą
Proces skrawania dzieli się na wyraźne etapy, które wymagają zupełnie innej adaptacji sił trzymających. Podczas obróbki zgrubnej priorytetem pozostaje szybkie usunięcie dużych naddatków materiału. Stosuje się wtedy znacznie mocniejsze, wysoce sztywne zamocowania mechaniczne. Muszą one wytrzymać ekstremalne siły skrawania i silne wibracje generowane przez głowice o dużych średnicach. W fazie wykańczania parametry zmieniają się diametralnie, ponieważ priorytetem staje się idealna gładkość powierzchni i dokładność mikrometryczna. Zmiana strategii na lżejsze i precyzyjniejsze metody pozycjonowania minimalizuje ryzyko przenoszenia drgań ze stołu na cienkie ścianki detalu. Taka przemyślana decyzja zapobiega kumulowaniu się naprężeń, które zniszczyłyby geometrię w ostatniej fazie cyklu produkcyjnego.
Przy bardzo złożonej architekturze przestrzennej standardowe systemy imadeł czy uchwytów trójszczękowych okazują się całkowicie niewystarczające. Dedykowany przyrząd obróbczy staje się wtedy twardym warunkiem utrzymania powtarzalności wymiarowej na poziomie setnych części milimetra. Uniwersalne rozwiązania nie potrafią zapewnić jednoczesnej sztywności i bezkolizyjnego dostępu narzędzia do głębokich kieszeni czy podcięć. Przykładem zaawansowanych praktyk inżynieryjnych jest produkcja skomplikowanych matryc do termoformowania. Pracownia Thermo-Tools projektuje i wykorzystuje specjalistyczne oprzyrządowanie do ustalania pozycji takich form. Taki przyrząd specjalny lokalizuje blok metalu względem dokładnie tych samych baz technologicznych w każdym cyklu. Eliminowane są w ten sposób narastające błędy pozycjonowania między poszczególnymi operacjami na obrabiarkach trzy- i pięcioosiowych.
Stabilność bazy jako fundament precyzji wymiarowej
Skuteczne zarządzanie tolerancjami przy obróbce elementów o cienkich ściankach zależy od ścisłej kontroli warunków mocowania. Ograniczenie ugięć bazy, odpowiedni dobór siły dociskającej oraz właściwe rozmieszczenie punktów podporowych decydują o ostatecznym kształcie gotowego detalu. Inżynierowie muszą traktować uchwyt roboczy jako integralną część układu mechanicznego. Oddziałuje on na materiał równie silnie co samo narzędzie skrawające. Tylko świadome równoważenie sił pozwala na osiągnięcie powtarzalnej jakości bez ryzyka powstawania odkształceń przestrzennych.
Kategorie artykułów
Polecane artykuły

Dlaczego komin po frezowaniu nadal może dymić i co to mówi o przewodzie

Jakie nowości w projektowaniu obudów do kluczy samochodowych przynosi rok 2026?

Od obwieszczenia do przysądzenia własności — jak przebiega sprzedaż nieruchomości w egzekucji
