Artykuł sponsorowany
Jak rozpoznać, że narzędzie zaciskowe traci powtarzalność i zagraża jakości wiązek kablowych
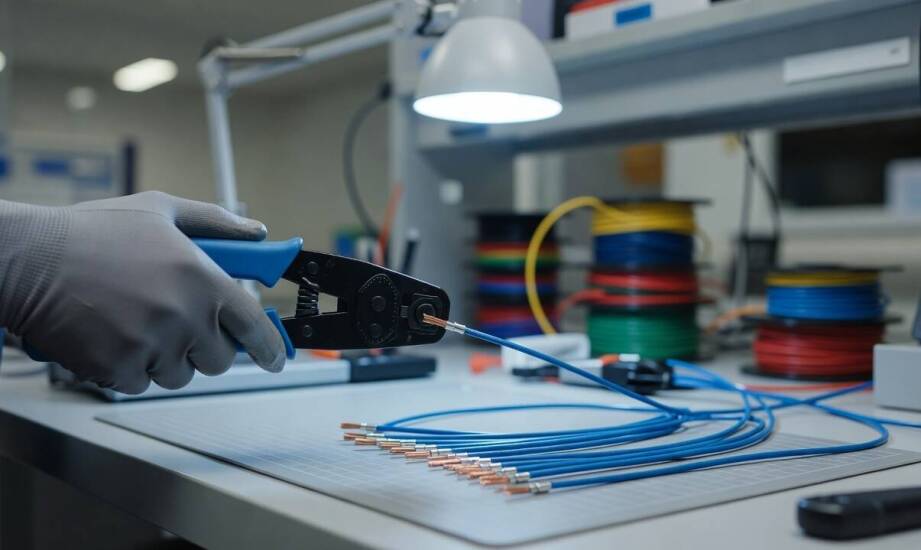
W produkcji seryjnej wiązek kablowych pierwsze sztuki z partii zazwyczaj prezentują się poprawnie. Problem pojawia się często po kilku godzinach pracy lub zmianie operatora, gdy siła trzymania końcówek zaczyna odchylać się od normy. Połączenia wizualnie identyczne wykazują skrajnie różne opory przy próbie pociągnięcia, a niektóre przewody luźno przesuwają się w obudowie. Taki scenariusz to wyraźny sygnał utraty powtarzalności narzędzia zaciskowego. Zjawisko to występuje na długo przed pełną awarią maszyny. Wczesne rozpoznanie wahań jakości pozwala zapobiec masowym zwrotom wadliwych produktów.
Jakie wady na gotowym zacisku świadczą o usterce matrycy?
Na powierzchni zacisku pojawiają się charakterystyczne deformacje. Widać spłaszczenie jednej strony tulei, nierówne odkształcenie żył miedzianych lub wyraźne ślady poślizgu materiału. Prawidłowy zacisk równomiernie ściska wszystkie druty, a tuleja zachowuje symetryczny kształt z widocznym dzwonkiem na końcach. Utrata precyzji narzędzia sprawia, że jedna strona staje się nadmiernie spłaszczona. W przekroju poprzecznym takiego złącza widoczne są niepożądane puste przestrzenie między przewodami.
Opisane wady wynikają najczęściej z wyeksploatowania szczęk matryc lub braku stałej siły docisku w mechanizmie zapadkowym. Zużyte szczęki, luzy w głowicy oraz nagromadzone zanieczyszczenia z metalowych opiłków pogarszają parametry mechaniczne całej wiązki. Nierównomierne ściśnięcie powoduje, że część drutów nie przylega do wewnętrznych ścianek tulei, co drastycznie obniża odporność złącza na wibracje. W maszynach przemysłowych pracujących pod stałym obciążeniem drganiami, luźne połączenia ulegają błyskawicznej degradacji. Powłoka ochronna ściera się w wyniku ciągłych mikroruchów.
Niedostateczne odkształcenie żył i obecność wolnych przestrzeni wewnątrz tulei inicjują groźne procesy korozyjne. Wilgoć oraz gazy z otoczenia przenikają do środka złącza, co przyspiesza utlenianie miedzi i znacząco zwiększa opór przejściowy połączenia. Przepływ prądu przez takie zwężenie generuje punktowe wzrosty temperatury. Zjawisko to potęguje dalszą degradację styku, prowadząc docelowo do przepalenia warstwy izolacyjnej lub całkowitego przerwania obwodu elektrycznego.
Weryfikacja stanu samych matryc opiera się nierzadko na teście prześwitu. Zamknięte puste szczęki oglądane pod silne światło ujawniają mikroszczeliny. Widoczna przerwa między połówkami narzędzia oznacza trwałe zużycie powierzchni roboczych. Taki sprzęt przestaje gwarantować powtarzalne i bezpieczne zaciśnięcie terminala.
Jak oddzielić błąd operatora od zużycia narzędzia?
Weryfikacja źródła problemu wymaga wykonania serii próbnych zacisków z tej samej partii materiałów oraz identycznej końcówki. Wady powtarzające się na wszystkich próbkach wskazują niemal jednoznacznie na zużycie matrycy. Dotyczy to głównie stałej asymetrii, powtarzalnego niedociśnięcia lub regularnego niszczenia izolacji wokół złącza. Jeśli odchylenia pojawiają się tylko sporadycznie, przyczyna leży zazwyczaj w nieprawidłowym ułożeniu przewodu przez samego pracownika.
Sporadyczne usterki wynikają również z błędnego odizolowania żyły przed montażem. Zbyt głębokie nacięcie uszkadza pojedyncze druty, osłabiając cały przekrój pod kątem mechanicznym. Z kolei pozostawienie fragmentów izolacji w strefie zacisku uniemożliwia matrycy prawidłowe ściśnięcie wiązki miedzianej. Profesjonalny proces produkcyjny narzuca konieczność regularnego sprawdzania sprzętu przed rozpoczęciem nowej partii produkcyjnej.
Ręczne kleszcze zaciskowe wyposażone w mechanizm zapadkowy należy poddawać prostej procedurze kontrolnej. Rutyna ta obejmuje wzrokową ocenę szczęk pod kątem zadziorów, sprawdzanie płynności ruchu ramion oraz wykonanie podstawowego testu niszczącego. Polega on na zaciśnięciu kilku elementów na przewodach testowych i przeprowadzeniu ręcznej próby zerwania na stole roboczym.
W sektorze hurtowym dostawcy wspierają firmy produkcyjne w budowaniu stabilnych procesów montażowych. Warszawskie przedsiębiorstwo Skład Techniczny zaopatruje zakłady z branży elektronicznej, lotniczej oraz motoryzacyjnej w profesjonalne systemy zarządzania kablami. Asortyment obejmuje opaski, koszulki termokurczliwe, chemię przemysłową oraz specjalistyczny osprzęt instalacyjny. Hurtownik świadczy również usługi z zakresu przemysłowego druku termotransferowego nowoczesnych oznaczeń kablowych.
Utrzymanie stałej jakości w produkcji seryjnej wiązek kablowych zależy od zdolności wykorzystywanych matryc do zachowania niezmiennych parametrów przez cały cykl pracy. Nawet najlepszej klasy miedziane komponenty nie zrekompensują wyrobionych luzów w mechanizmie zagniatającym. Regularna obserwacja gotowych połączeń, analiza losowych próbek oraz podstawowa rutyna kontrolna dają szansę na wczesne wykrycie odchyleń. Właściwe nawyki zapobiegają wypuszczeniu na rynek produktów o osłabionej trwałości mechanicznej i nieakceptowalnym oporze elektrycznym.
Kategorie artykułów
Polecane artykuły
Dlaczego komin po frezowaniu nadal może dymić i co to mówi o przewodzie
Jakie nowości w projektowaniu obudów do kluczy samochodowych przynosi rok 2026?
Od obwieszczenia do przysądzenia własności — jak przebiega sprzedaż nieruchomości w egzekucji